فهرست مطالب
در بسیاری از قطعات صنعتی، مشکل اصلی در سطح قطعه رخ میدهد، نه در مغز آن. سایش، خراشیدگی، گریپینگ و شروع ترک خستگی معمولاً از سطح آغاز میشوند. به همین دلیل مهندسان اغلب بهجای تغییر جنس کل قطعه، فقط خواص سطح را اصلاح میکنند. نیتروژندهی پلاسمایی (Plasma Nitriding یا Ion Nitriding) یکی از روشهای شناختهشده برای این کار است.
این مقاله فرایند، پارامترهای مؤثر، کاربردها، مزایا و محدودیتها و تفاوت آن با نیتراسیون گازی را توضیح میدهد. هدف آن کمک به مهندسان و مدیران تولید است تا بتوانند تصمیم بگیرند این فرایند برای قطعهشان مناسب است یا نه.
۱. نیتروژندهی پلاسمایی چیست؟
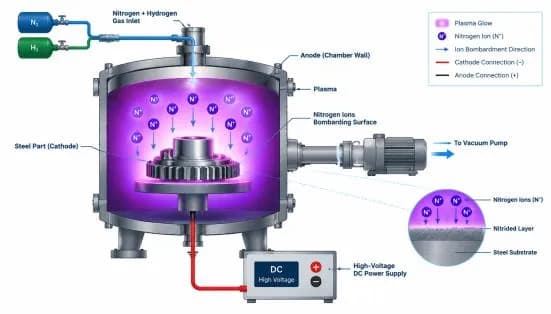
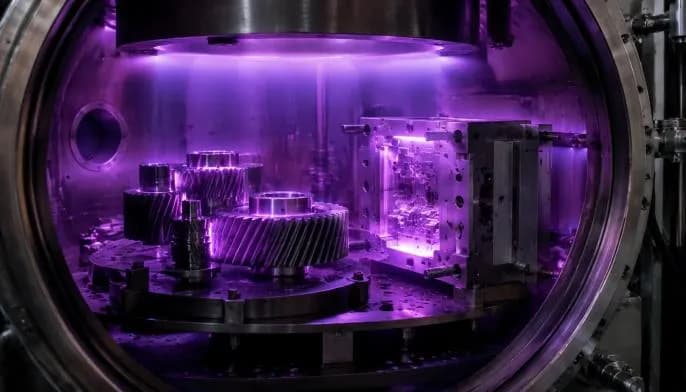
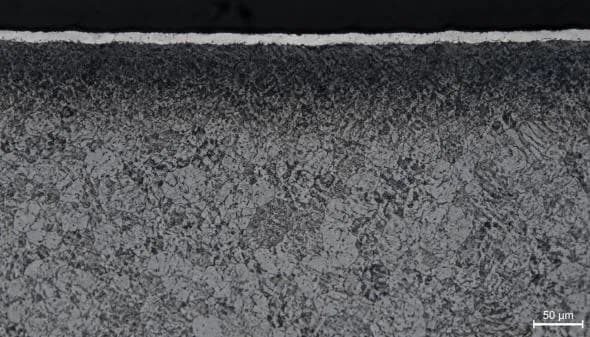
نیتروژندهی پلاسمایی یک فرایند ترموشیمیایی است. در آن، اتمهای نیتروژن از یک محیط پلاسمایی به سطح قطعه فولادی نفوذ میکنند و لایهای سختشده به نام لایه نفوذی میسازند. بسته به شرایط، روی آن ممکن است یک لایه نازکتر از نیتریدهای آهن به نام لایه سفید یا لایه ترکیبی (Compound Layer) هم تشکیل شود. در این روش، قطعه درون یک محفظه خلأ قرار میگیرد و گاز حاوی نیتروژن (معمولاً مخلوطی از نیتروژن و هیدروژن، گاهی با افزودنیهایی مانند گاز حاوی کربن) وارد میشود. با اعمال ولتاژ بالا بین قطعه و دیواره محفظه، گاز یونیزه و پلاسما تشکیل میشود. یونها و ذرات فعال به سطح قطعه برخورد میکنند و آن را گرم میکنند، سطح را فعال میسازند و نیتروژن را در دسترس نفوذ قرار میدهند.
تفاوت سختکاری سطحی و سختکاری حجمی
- سختکاری حجمی (آبکاری و بازپخت): قطعه تا دمای آستنیته گرم و سریع سرد میشود. ساختار کل مقطع تغییر میکند و تغییر شکل و اعوجاج رخ میدهد.
- سختکاری سطحی ترموشیمیایی (مانند نیتروژندهی): فقط ترکیب شیمیایی لایه سطحی تغییر میکند و مغز قطعه با همان خواص قبلی باقی میماند.
نیتروژندهی معمولاً در دمای پایینتر از دمای استحاله فریت به آستنیت انجام میشود و نیازی به کوئنچ ندارد. به همین دلیل اعوجاج آن معمولاً بسیار کمتر از سختکاری حجمی است. قطعه معمولاً پیش از نیتروژندهی عملیات حرارتی نهایی (مثلاً کوئنچ و تمپر) را گذرانده است و دمای نیتروژندهی باید پایینتر از دمای تمپر قبلی بماند تا مغز قطعه نرم نشود.
۲. نیتروژندهی پلاسمایی چگونه انجام میشود؟
مراحل اصلی شامل موارد زیر میباشد:
- آمادهسازی و تمیزکاری: حذف روغن، چربی و آلودگیها از سطح قطعه.
- بارگذاری و تخلیه هوا: قرار دادن قطعات در محفظه و ایجاد خلأ.
- گرمایش و پاکسازی پلاسمایی (Sputtering): سطح با بمباران یونی تمیز میشود و لایه اکسیدی نازک برداشته میشود تا نفوذ نیتروژن آسانتر شود.
- مرحله نیتروژندهی: نگهداشتن قطعه در دما و ترکیب گاز مشخص برای مدت زمان تعریفشده.
- سرد شدن کنترلشده: در خلأ یا اتمسفر محافظ.
نقش پلاسما، دما، زمان و ترکیب گاز
- پلاسما: گونههای فعال نیتروژن تولید میکند و با بمباران سطح، آن را فعال و تمیز نگه میدارد. بخشی از گرمایش قطعه هم از همین برخورد یونی تأمین میشود.
- دما: ضریب نفوذ نیتروژن با دما افزایش مییابد. دمای بالاتر یعنی نفوذ عمیقتر در زمان کوتاهتر، اما با خطر نرم شدن مغز قطعه و درشت شدن نیتریدها همراه است. بازه کاربردی رایج برای فولادهای ساختمانی و ابزار در مراجع حدود ۴۵۰ تا ۵۸۰ درجه سانتیگراد گزارش شده است.
- زمان: عمق لایه نفوذی با زمان رشد میکند، اما رابطه آن خطی نیست و معمولاً با جذر زمان متناسب است. دو برابر کردن زمان، عمق را دو برابر نمیکند.
- ترکیب گاز: نسبت نیتروژن به هیدروژن و افزودن مقدار کمی گاز کربندار، نوع و ضخامت لایه سفید را تعیین میکند. بسته به نسبتها میتوان لایه سفید را به حداقل رساند یا آن را عمداً با فاز مشخصی ایجاد کرد.
جدول ۱: تأثیر پارامترها بر نتیجه نهایی
| پارامتر | اثر اصلی |
|---|---|
| دما | عمق لایه نفوذی، سختی مغز، ریسک اعوجاج |
| زمان | عمق لایه نفوذی |
| نسبت N₂/H₂ | ضخامت و نوع فاز لایه سفید |
| فشار و ولتاژ | پایداری پلاسما، یکنواختی دما روی قطعه |
| افزودن گاز کربندار | نوع لایه ترکیبی و رفتار سایشی |
این پارامترها وابستهاند و باید برای هر جنس فولاد و هر هدف عملکردی، متناسب انتخاب شوند، نه بهصورت یک نسخه ثابت.
۳. نیتروژندهی پلاسمایی برای چه قطعاتی کاربرد دارد؟
- قالبها و ابزارها: قالبهای ریختهگری تحت فشار، اکستروژن و تزریق پلاستیک، سنبه و ماتریس
- چرخدندهها و قطعات انتقال قدرت
- شفتها، میللنگ و میلبادامک
- اجزای پمپ، شیرآلات و قطعات هیدرولیکی
- قطعات خودرویی و ماشینآلات که تحت سایش و بار چرخهای هستند.
جنس فولاد و محدودیت انتخاب مواد
اثر نیتروژندهی به وجود عناصر نیتریدساز در فولاد وابسته است، مانند کروم، مولیبدن، وانادیوم و آلومینیوم. این عناصر با نیتروژن نیتریدهای ریز و سخت میسازند. به همین دلیل:
- فولادهای آلیاژی و فولادهای ابزار گرمکار معمولاً پاسخ بسیار خوبی میدهند.
- فولادهای کربنی ساده نیتروژندهی میشوند، اما افزایش سختی آنها محدودتر است.
- فولادهای زنگنزن به دلیل لایه اکسیدی پایدار، نیازمند آمادهسازی خاص هستند. رفتار خوردگی آنها بسته به دما و شرایط ممکن است کاهش یا بهبود پیدا کند.
انتخاب نهایی باید بر اساس آنالیز شیمیایی و وضعیت عملیات حرارتی قبلی قطعه انجام شود.
۴. مزایا و محدودیتها
مقاومت سایشی و سختی سطح
افزایش سختی سطح و بهبود مقاومت در برابر سایش چسبان و ساینده مهمترین دستاورد این فرایند است. میزان افزایش به جنس فولاد و پارامترها وابسته است و باید با آزمون سختیسنجی روی نمونه تأیید شود.
خستگی و خوردگی
در صورت انتخاب درست شرایط، نیتروژندهی میتواند با ایجاد تنش پسماند فشاری در سطح، استحکام خستگی را بهبود دهد. در مورد خوردگی هم لایه ترکیبی میتواند در برخی محیطها مقاومت را بهتر کند. این اثر بهشدت وابسته به محیط و ساختار لایه (نوع نیترید تشکیلشده) است.
محدودیتها
- لایه نسبتاً کمعمق: برای بارهای تماسی بسیار سنگین با نیاز به لایه عمیقتر، ممکن است کافی نباشد.
- حساسیت به آمادهسازی سطح و هندسه قطعه: سوراخهای بسیار باریک، لبههای تیز و شکافها میتوانند باعث ناهمگنی پلاسما و اثر لبه شوند که نیازمند انتخاب فیکسچر مناسب و یا ماسک لبههای تیز و سوراخهای حساس است.
- محدودیت دمایی: دمای نیتروژندهی باید پایینتر از دمای تمپر قبلی باشد.
- لایه سفید ترد
- نیاز به تجهیزات و کنترل دقیق فرایند.
۵. تفاوت نیتروژندهی پلاسمایی و نیتراسیون گازی
هر دو روش برای نفوذ نیتروژن به سطح فولاد و ایجاد لایه سخت به کار میروند، اما در منبع نیتروژن و نحوه کنترل فرایند تفاوتهای مهمی دارند. در نیتراسیون گازی، قطعه در کورهای با اتمسفر آمونیاک (حدود ۵۰۰ تا ۵۸۰ درجه سانتیگراد) قرار میگیرد و آمونیاک روی سطح داغ قطعه تجزیه میشود و نیتروژن اتمی آزاد میکند؛ در این روش امکان کنترل مستقل پارامترهای فرایند محدود است.
در نیتراسیون پلاسمایی، قطعه بهعنوان کاتد در محفظهای تحت خلأ قرار میگیرد و با اعمال ولتاژ بالا، مخلوط گازی نیتروژن و هیدروژن یونیزه میشود. یونها ضمن گرمکردن سطح، نیتروژن را به آن میرسانند و بمباران یونی (اسپاترینگ) لایه اکسیدی و آلودگیهای سطحی را پیش از نفوذ پاک میکند؛ ویژگیای که بهویژه برای استیلهای ضدزنگ با لایه اکسید پایدار اهمیت دارد. از آنجا که ترکیب گاز، فشار، ولتاژ و دما مستقل از هم تنظیم میشوند، ضخامت و فازهای لایه ترکیبی (لایه سفید) دقیقتر کنترل میشود و در صورت نیاز میتوان آن را به حداقل رساند یا حذف کرد. همچنین فرایند در دماهای پایینتر (حدود ۳۵۰ تا ۴۵۰ درجه سانتیگراد) انجامپذیر است که اعوجاج را کاهش میدهد و برای قطعات دقیق و استیلهای ضدزنگ، با حفظ مقاومت به خوردگی، مناسب است. پایش و ثبت پارامترها حین فرایند، تکرارپذیری بالای نتایج را تضمین میکند و نبود آمونیاک، مصرف گاز و پسماند را کاهش میدهد.
البته در روش پلاسمایی پدیدههایی مانند اثر لبه و اثر کاتد توخالی در حفرهها و شیارهای باریک ممکن است رخ دهد، اما با طراحی صحیح چیدمان بار، رعایت فاصله قطعات و استفاده از فیکسچر مناسب قابل مدیریت است؛ در مقابل، نیتراسیون گازی برای قطعات بسیار پیچیده و حفرههای عمیق معمولاً یکنواختی سادهتری فراهم میکند. در مجموع، انتخاب روش به جنس قطعه، هندسه، حجم تولید و الزامات کیفی بستگی دارد، اما برای قطعاتی که کنترل دقیق لایه، دمای پایین، پاکسازی سطح و کیفیت تکرارپذیر اهمیت دارند، نیتراسیون پلاسمایی انتخابی کارآمد و قابل اتکاست.
جدول ۲: مقایسه نیتروژندهی پلاسمایی و نیتراسیون گازی
| معیار | پلاسمایی | گازی |
|---|---|---|
| ساز و کار | نیتروژن از پلاسما و بمباران یونی تأمین میشود | تجزیه گرمایی آمونیاک روی سطح |
| اتمسفر | مخلوط گاز تحت خلأ | آمونیاک (و گاهی گازهای افزودنی) در فشار نزدیک اتمسفر |
| کنترل لایه سفید | انعطاف بالا با تغییر ترکیب گاز | ممکن، ولی معمولاً با محدودیت بیشتر |
| فعالسازی سطح | پاکسازی پلاسمایی تا حدی اکسید را برمیدارد | نیازمند آمادهسازی دقیقتر |
| ملاحظات هندسی | حساسیت به اثر لبه و حفرهها | معمولاً پوشش یکنواخت در هندسههای پیچیده |
| دمای کار | امکان کار در دماهای پایینتر | معمولاً بالاتر |
۶. چه عواملی بر کیفیت نتیجه تأثیر دارند؟
- جنس و ریزساختار اولیه: میزان عناصر نیتریدساز و عملیات حرارتی قبلی
- آمادهسازی سطح: آلودگی، زنگ یا اکسید و زبری سطح بر یکنواختی لایه اثر میگذارند.
- دما و زمان: تعیینکننده عمق و سختی لایه
- ترکیب گاز: تعیینکننده نوع لایه سفید
- هندسه و چیدمان قطعات در محفظه: بر توزیع و یکنواختی پلاسما اثر دارد.
- مشخصات موردنیاز: سختی هدف، عمق مؤثر لایه و اجازه یا ممنوعیت لایه سفید باید از ابتدا مشخص شود.
۷. چگونه تشخیص دهیم قطعه به نیتروژندهی پلاسمایی نیاز دارد؟
نیتروژندهی معمولاً گزینهای مناسب است وقتی:
- سایش، گریپینگ یا خستگی سطحی مشکل اصلی است؛
- دقت ابعادی بالاست و امکان آبکاری مجدد و اصلاح ابعاد وجود ندارد؛
- جنس قطعه عناصر نیتریدساز دارد؛
- مغز قطعه از قبل خواص مکانیکی لازم را دارد.
اگر بار تماسی بسیار زیاد و نیازمند لایه عمیق باشد یا جنس قطعه ظرفیت نیترید شدن نداشته باشد، روشهای دیگر مانند سمانتاسیون یا پوششدهی باید بررسی شوند.
اطلاعاتی که مشتری باید ارائه کند
- جنس دقیق فولاد (استاندارد یا آنالیز شیمیایی)
- وضعیت عملیات حرارتی قبلی و دمای تمپر
- نقشه یا ابعاد، وزن و تعداد قطعه
- مناطقی که نباید نیتروژندهی شوند
- سختی و عمق لایه موردنیاز
- شرایط کاری (نوع بار، سایش، محیط، دما)
- مشکل فعلی قطعه (در صورت وجود) و روش قبلی
۸. پرسشهای متداول
آیا ابعاد قطعه تغییر میکند؟
بله، معمولاً تغییر کوچکی رخ میدهد، چون لایه نیتروژندار باعث میشود حجم، کمی افزایش یابد. اما به دلیل نبودن کوئنچ، اعوجاج بهطور معمول کمتر از آبکاری است. مقدار دقیق به هندسه و شرایط بستگی دارد.
آیا تمام فولادها قابل نیتروژندهی هستند؟
از نظر فنی بسیاری از فولادها قابل انجام هستند، اما نتیجه کاملاً به عناصر آلیاژی وابسته است. فولادهای حاوی کروم، مولیبدن و وانادیوم افزایش سختی بیشتری نشان میدهند، و فولادهای زنگنزن نیازمند روشهای ویژهاند.
تفاوت سختی سطح و عمق لایه چیست؟
سختی سطح میزان مقاومت لایه بیرونی در برابر نفوذ یا خراش است. عمق لایه مشخص میکند این سختی تا چه فاصلهای از سطح ادامه دارد. قطعهای ممکن است سختی سطحی بالا داشته باشد اما لایه کمعمق، و در بارهای سنگین زیر لایه تسلیم شود. هر دو باید در مشخصات فنی درج شوند.
آیا این فرایند جایگزین همه روشهای سختکاری است؟
خیر. هر روش برای شرایط خاصی بهینه است. برای لایه عمیقتر یا فولادهای کمآلیاژ، سمانتاسیون یا سختکاری القایی ممکن است مناسبتر باشد.
جمعبندی
نیتروژندهی پلاسمایی روشی دقیق و قابل کنترل برای افزایش مقاومت سطحی قطعات فولادی با تغییر ابعاد و اعوجاج نسبتاً کم است. موفقیت آن به انتخاب درست جنس، آمادهسازی سطح، تعریف دقیق مشخصات و کنترل پارامترها وابسته است. برای بررسی امکانسنجی روی قطعه خود، اطلاعات فنی را برای کارشناسان پلاسما پژوه پارس ارسال کنید.
منابع
- [1]Edenhofer, B. (1974). Physical and metallurgical aspects of ion nitriding, Parts 1 & 2. Heat Treatment of Metals, 1(1–2).
- [2]Czerwiec, T., He, H., Marcos, G., Thiriet, T., Weber, S., Michel, H. (2009). Fundamentals and innovations in plasma assisted diffusion of nitrogen and carbon in metallic materials. Plasma Processes and Polymers, 6(S1), S401–S406. doi:10.1002/ppap.200930003
- [3]Mittemeijer, E.J., Somers, M.A.J. (1997). Thermodynamics, kinetics, and process control of nitriding. Surface Engineering, 13(6), 483–497. doi:10.1179/sur.1997.13.6.483
- [4]Mittemeijer, E.J., Somers, M.A.J. (Eds.) (2015). Thermochemical Surface Engineering of Steels. Woodhead Publishing.
- [5]Pye, D. (2003). Practical Nitriding and Ferritic Nitrocarburizing. ASM International. doi:10.31399/asm.tb.pnfn.9781627083508
- [6]Aghajani, H., Behrangi, S. (2017). Plasma Nitriding of Steels. Springer. doi:10.1007/978-3-319-43068-3
- [7]Alsaran, A., Karakan, M., Çelik, A. (2002). The investigation of mechanical properties of ion-nitrided AISI 5140 steel. Materials Characterization, 48(4), 323–327. doi:10.1016/s1044-5803(02)00275-9
- [8]Li, C.X., Bell, T. (2004). Sliding wear properties of active screen plasma nitrided 316 austenitic stainless steel. Wear, 256(11–12), 1144–1152. doi:10.1016/j.wear.2003.07.006
دیدگاهها
دیدگاه خوانندگان۰
هنوز دیدگاهی ثبت نشده است. نظر یا سؤال خود را دربارهٔ این مطلب بنویسید؛ کارشناسان ما پاسخ میدهند.
دیدگاه خود را بنویسید
دیدگاهها پس از بررسی منتشر میشوند و کارشناسان ما زیر هر دیدگاه پاسخ میدهند.
سؤال فوری دارید؟