راهنمای جامع
راهنمای کامل پوششدهی PACVD برای ابزار، قالب و قطعات
PACVD چیست؟
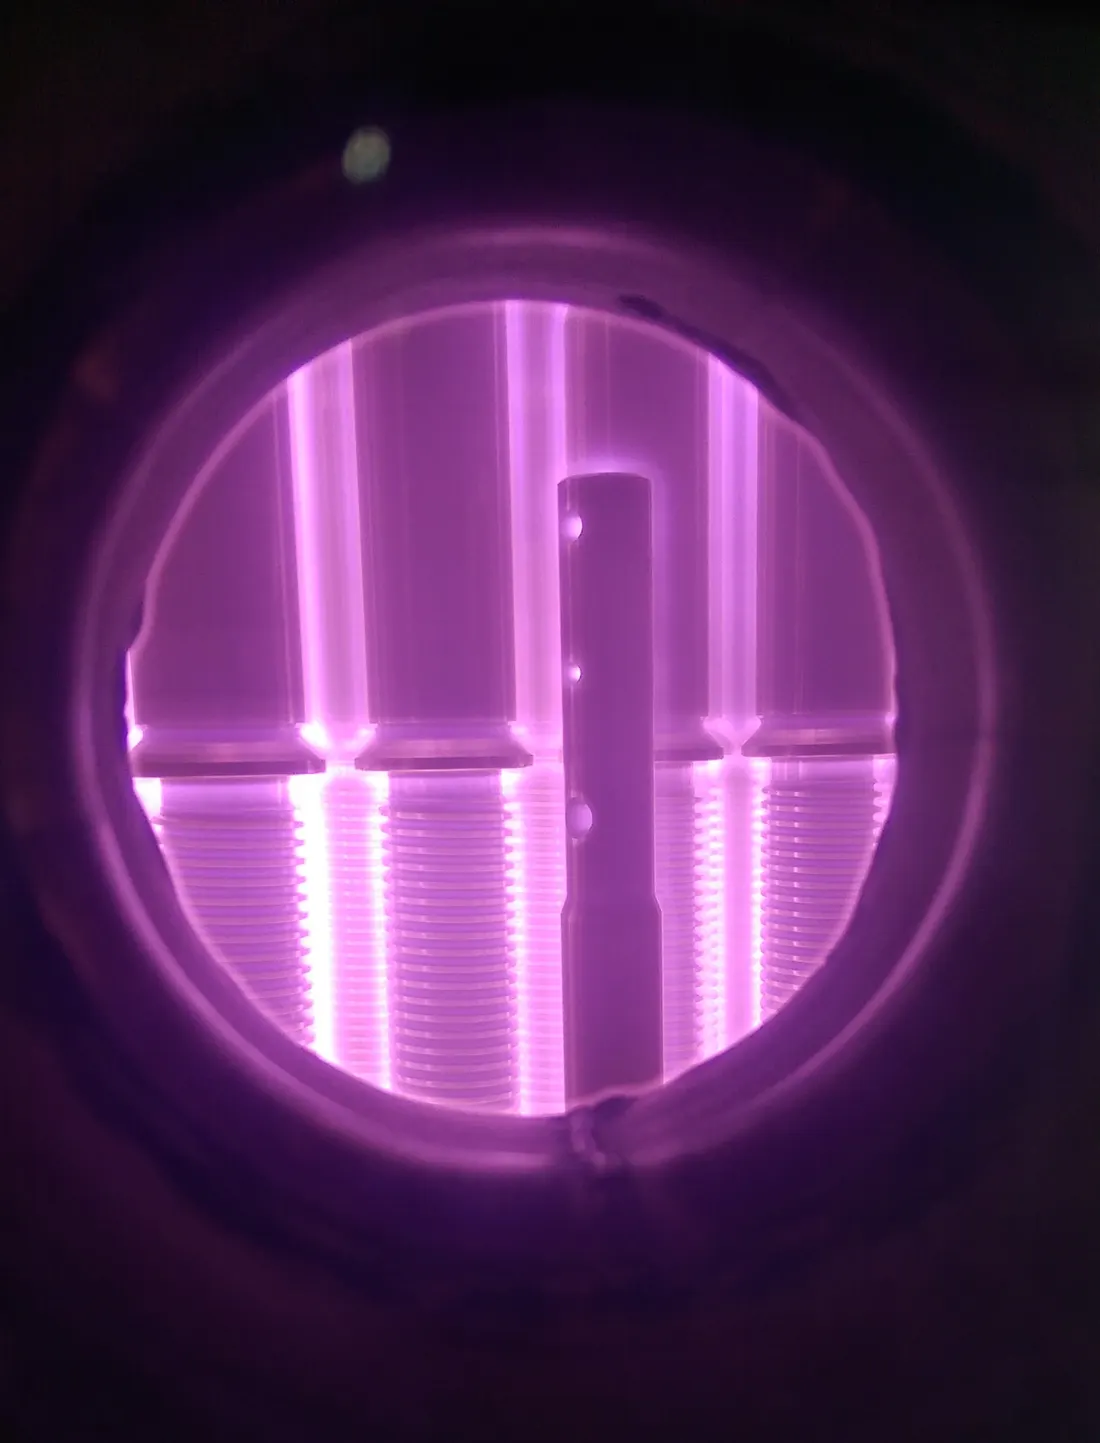
PACVD مخفف رسوبنشانی شیمیایی از فاز بخار به کمک پلاسما است. در این روش، پیشمادههای گازی درون محفظه در حضور پلاسما واکنش میدهند و محصول واکنش بهصورت لایهای نازک، سخت و چسبنده روی سطح قطعه مینشیند.
پلاسما انرژی لازم برای واکنش را تأمین میکند؛ به همین دلیل دمای فرایند از بالای ۹۰۰ درجه در روش CVD معمولی به کمتر از ۵۰۰ درجه کاهش مییابد و فولادهای ابزار و قالب بدون افت سختی مغز قابل پوششدهی هستند.
TiN، TiC یا TiCN؛ کدام پوشش؟
هر سه پوشش سرامیکی و فوقسختاند، اما رفتار متفاوتی در برابر نوع سایش و ضربه دارند:
- TiN: پوشش طلاییرنگ و متعادل؛ انتخاب رایج برای ابزار و قالبهای عمومی
- TiC: سختی و مقاومت سایشی بالاتر؛ مناسب سایش پیوسته و بدون ضربه
- TiCN: ترکیبی از ویژگیهای TiN و TiC؛ برای شرایط سایشی سختتر
عملیات دوگانه: نیتروژندهی + PACVD
پوششهای فوقسخت بسیار نازکاند و اگر زیرلایه نرم باشد، زیر بار موضعی تغییر شکل میدهد و پوشش ترک میخورد. در عملیات دوگانه (داپلکس)، ابتدا قطعه نیتروژندهی پلاسمایی میشود تا زیرلایه سختتر شود و سپس پوشش PACVD اعمال میگردد. نتیجه، پشتیبانی بهتر از پوشش و عمر بیشتر ابزار است.
آمادهسازی و نکات سفارش
سطح ابزار و قالب باید تمیز و عاری از روغن، زنگ و لایههای اکسیدی باشد. کیفیت پرداخت سطح پیش از پوشش مستقیماً روی کیفیت سطح نهایی اثر میگذارد. دمای تمپر فولاد را هنگام سفارش اعلام کنید تا سازگاری آن با دمای فرایند بررسی شود.