راهنمای جامع
راهنمای کامل نیتروژندهی پلاسمایی قطعات صنعتی
نیتروژندهی پلاسمایی (نیتراسیون یونی) چیست؟
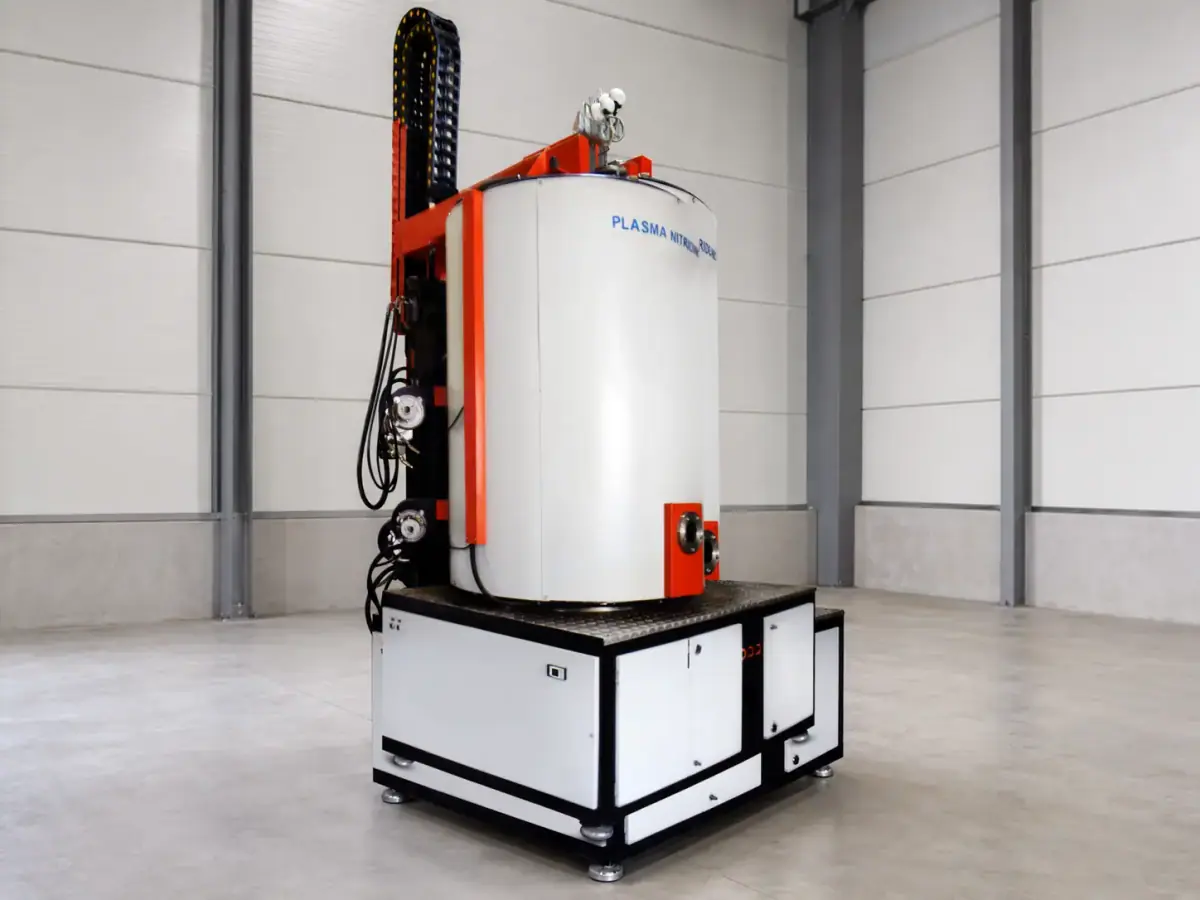
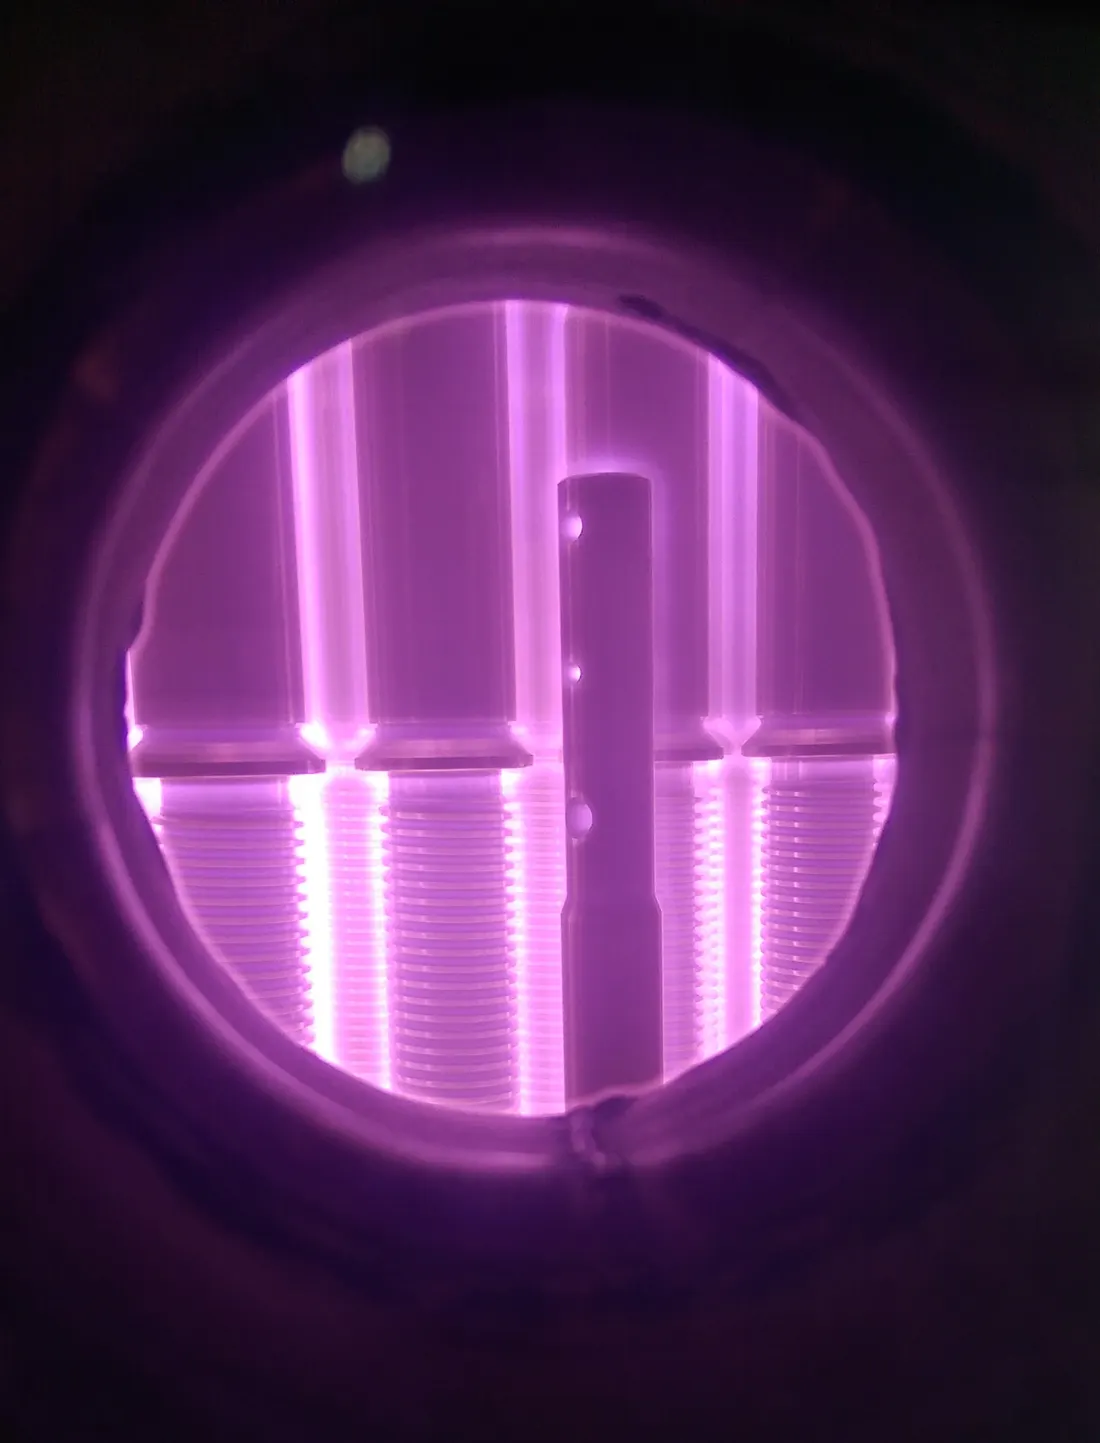
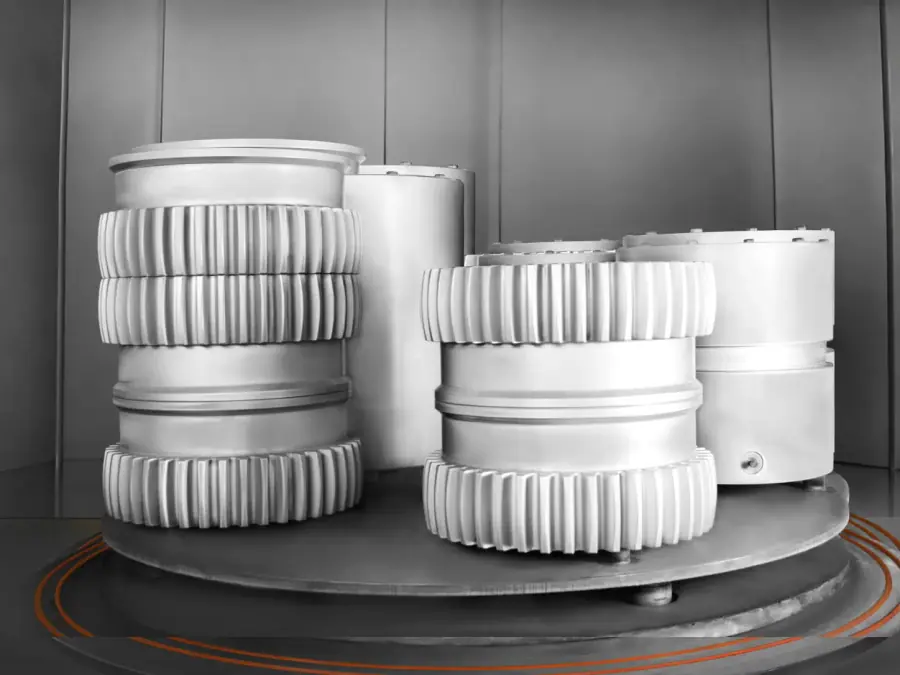
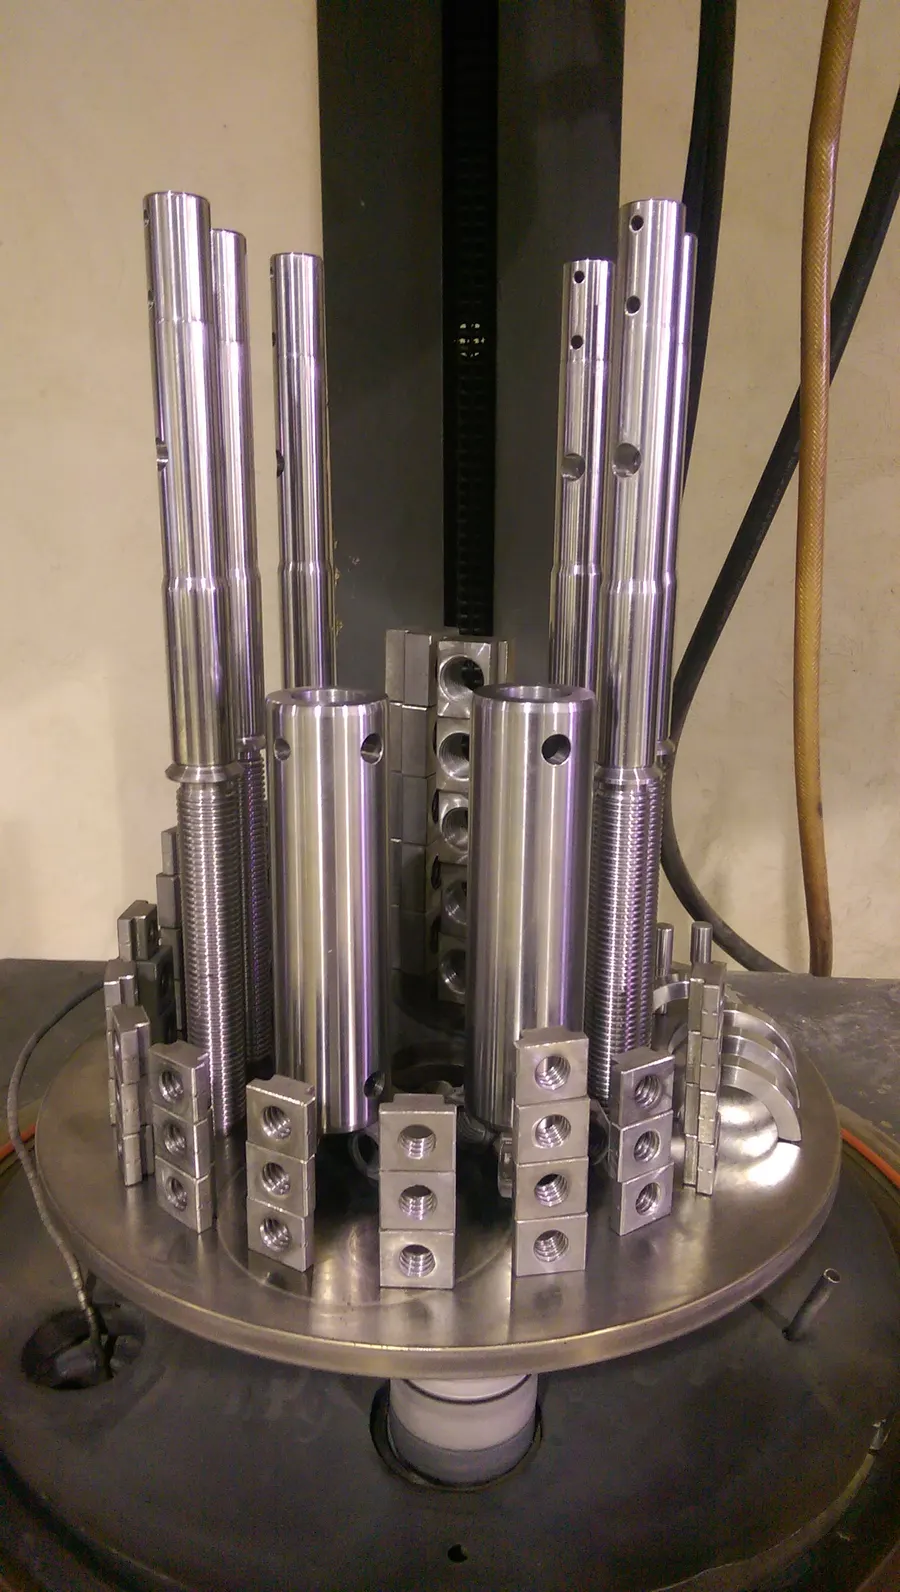
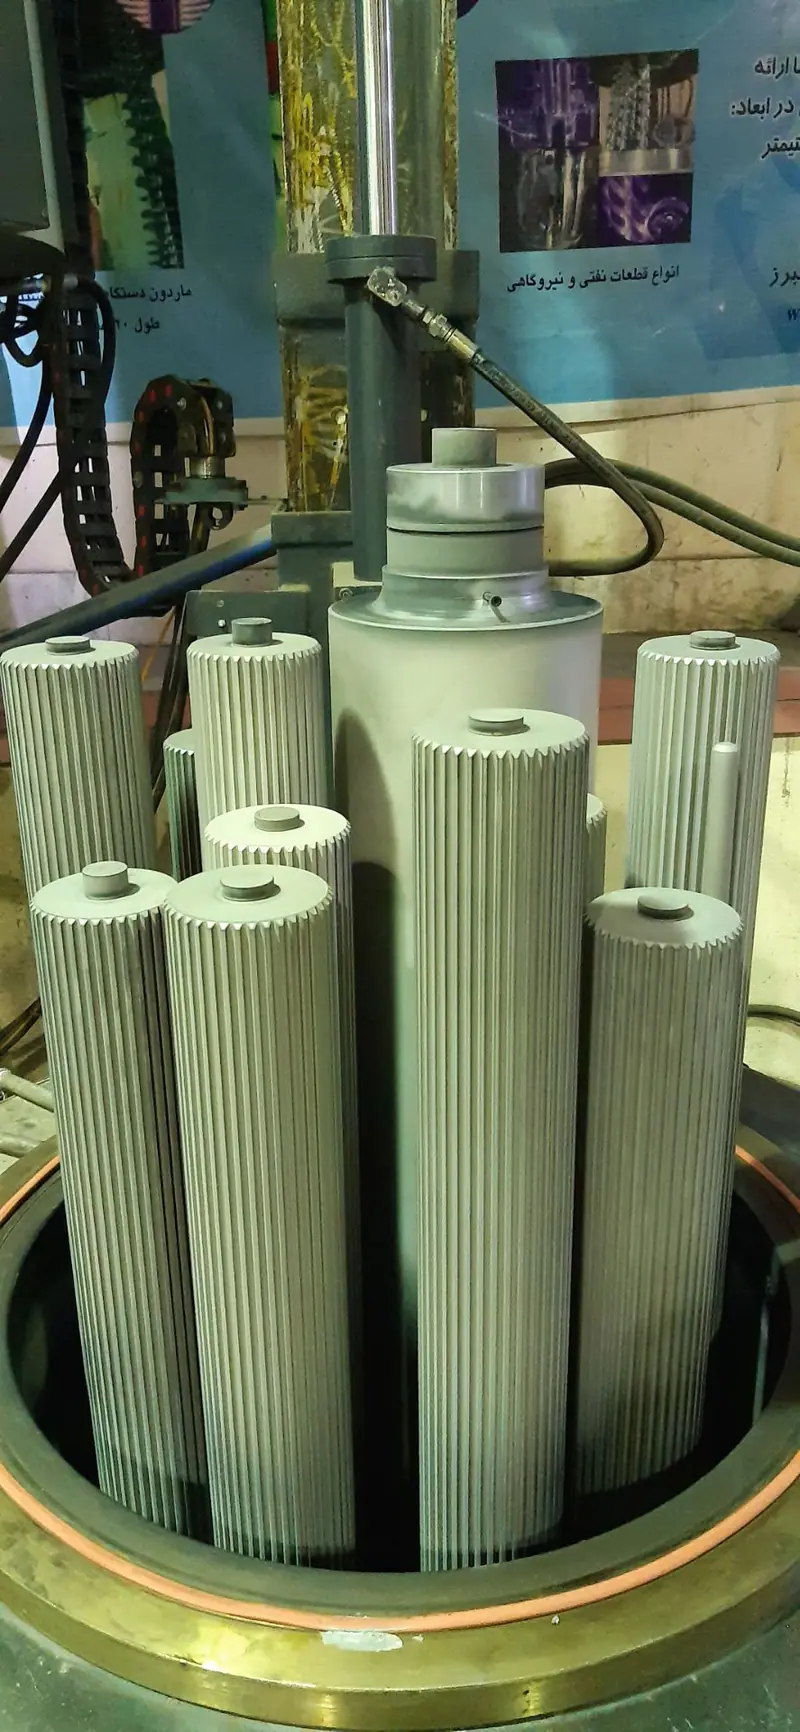
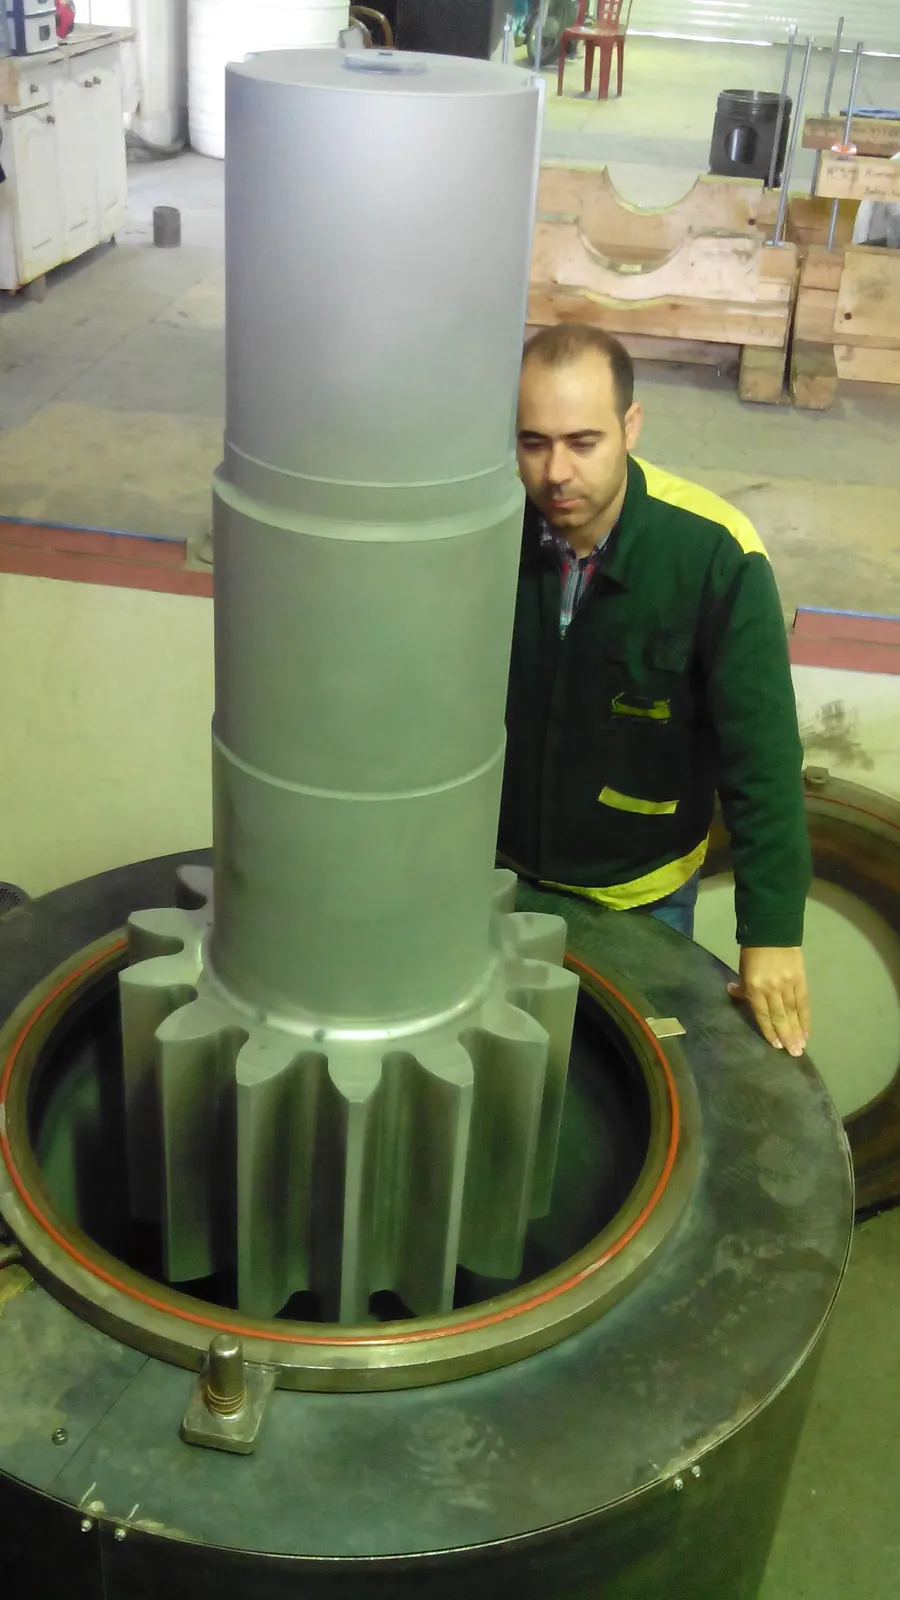
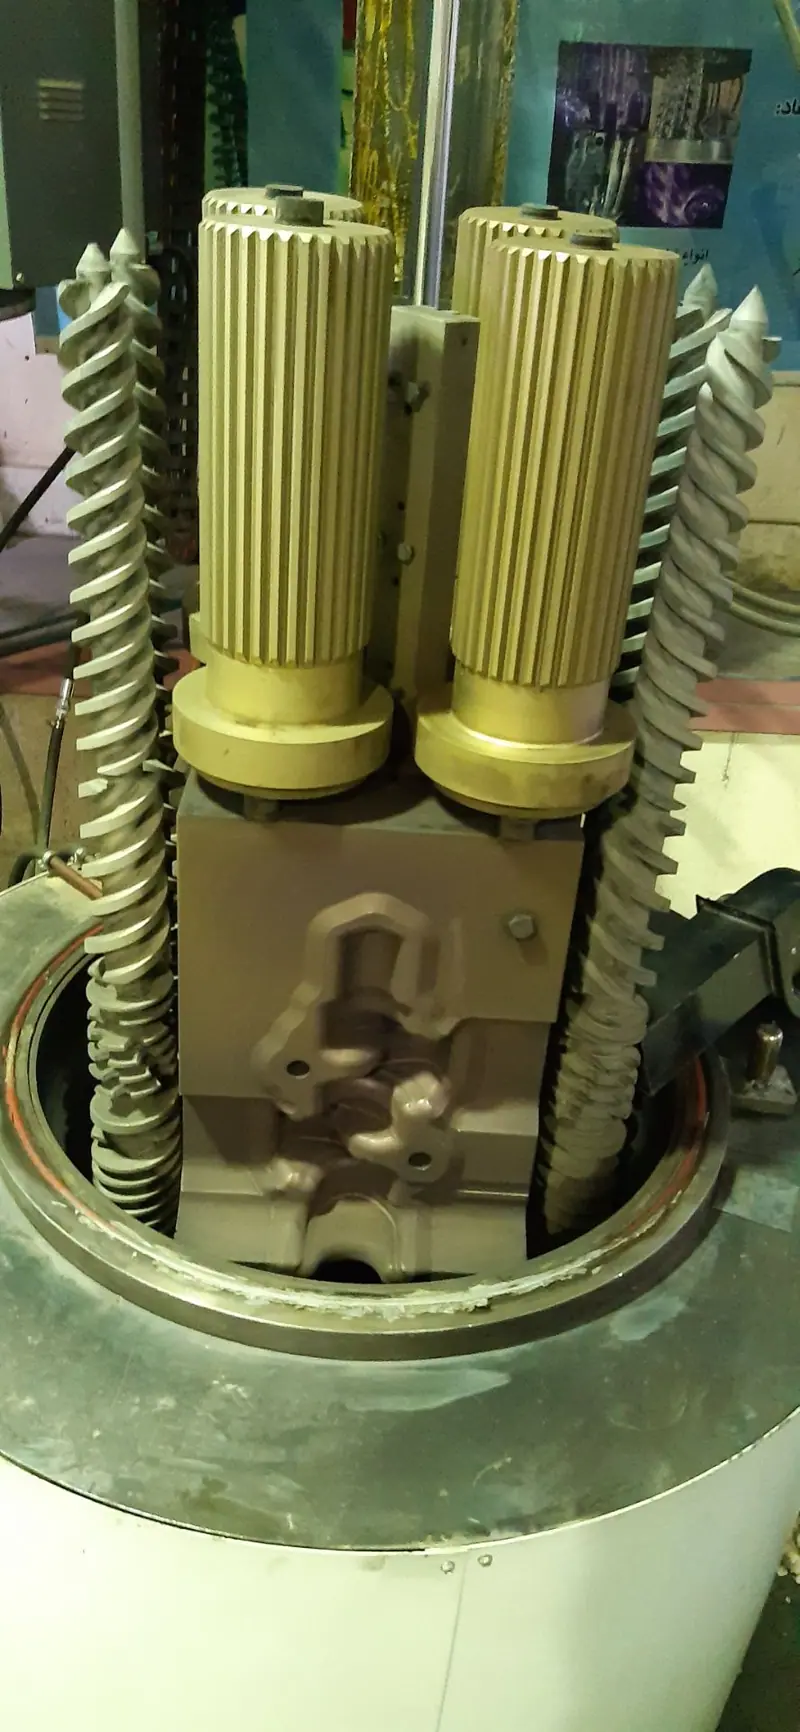
نیتروژندهی پلاسمایی که با نامهای نیتراسیون پلاسمایی، نیتراسیون یونی و پلاسما نیتریدینگ هم شناخته میشود، یک فرایند سختکاری سطحی ترموشیمیایی است. قطعه درون محفظهٔ خلأ بهعنوان کاتد قرار میگیرد و با اعمال ولتاژ، گاز فرایند یونیزه میشود. یونهای نیتروژن به سطح برخورد کرده و به درون آن نفوذ میکنند.
حاصل این فرایند لایهای سخت و مقاوم در سطح است که مغز قطعه را دستنخورده باقی میگذارد؛ یعنی سطحی مقاوم در برابر سایش و خستگی، روی بدنهای که چقرمگی و استحکام خود را حفظ کرده است.
ساختار لایهٔ نیتریدی: لایهٔ ترکیبی و ناحیهٔ نفوذی
لایهٔ ایجادشده معمولاً از دو بخش تشکیل میشود: «لایهٔ ترکیبی» یا لایهٔ سفید در بیرونیترین سطح که از نیتریدهای آهن تشکیل شده و مقاومت سایشی و خوردگی را بالا میبرد، و «ناحیهٔ نفوذی» در زیر آن که نیتروژن بهصورت محلول و رسوبات ریز در زمینه حضور دارد و استحکام خستگی را افزایش میدهد.
مزیت مهم روش پلاسمایی این است که با تنظیم نسبت گازها، ولتاژ و دما میتوان ضخامت لایهٔ ترکیبی را کنترل کرد یا آن را بهکلی حذف نمود؛ موضوعی که برای قطعات تحت ضربه و بار خستگی اهمیت زیادی دارد.
چه فولادهایی برای نیتروژندهی پلاسمایی مناسباند؟
تقریباً همهٔ فولادهای آلیاژی که عناصر نیتریدساز مانند کروم، مولیبدن، وانادیم و آلومینیوم دارند، پاسخ بسیار خوبی به نیتروژندهی میدهند. هرچه مقدار این عناصر بیشتر باشد، سختی سطحی بالاتری به دست میآید.
- فولادهای نیتراسیون و فولادهای آلیاژی عملیاتحرارتیپذیر (Cr-Mo)
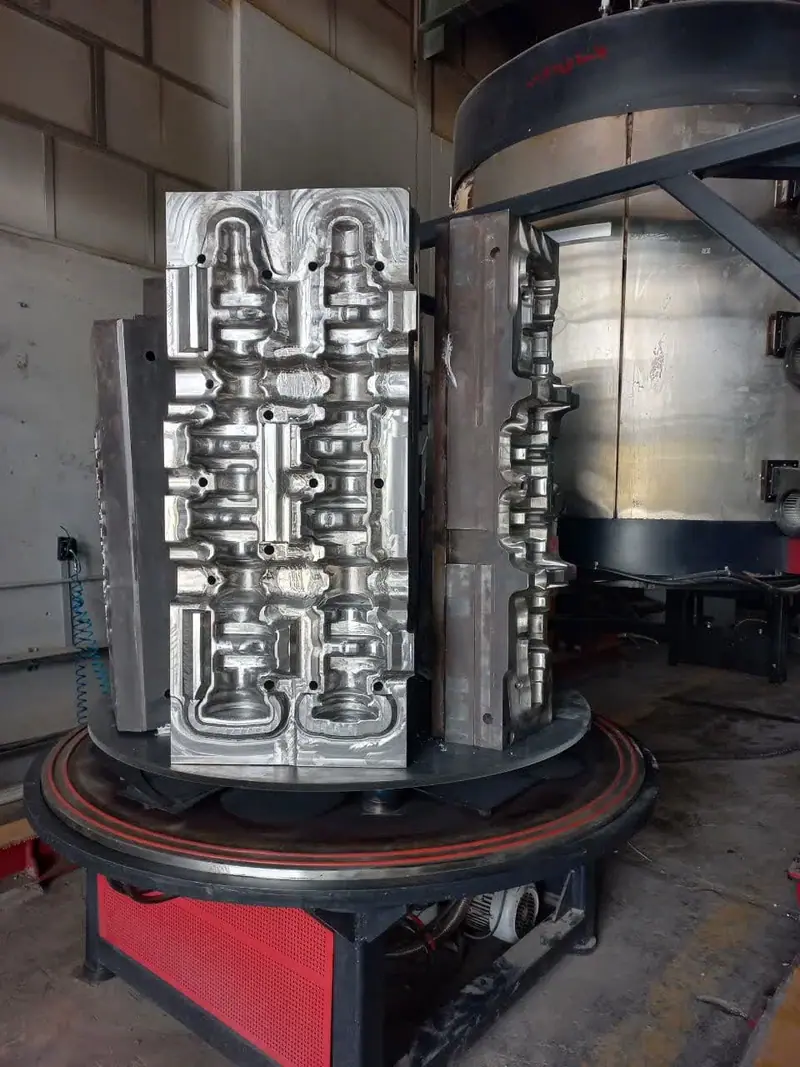
- فولادهای ابزار گرمکار و سردکار برای قالبها
- فولادهای قالب پلاستیک
- فولادهای زنگنزن؛ بمباران یونی لایهٔ پسیو را میشکند
- چدنها و قطعات متالورژی پودر
آمادهسازی قطعه پیش از ارسال
چون اعوجاج در این فرایند ناچیز است، بهتر است قطعه پیش از نیتروژندهی ماشینکاری نهایی شود. سطح قطعه باید عاری از روغن، رنگ و آلودگی باشد. برای قطعاتی که تنش پسماند ماشینکاری زیادی دارند، تنشگیری پیش از عملیات به حفظ دقت ابعادی کمک میکند.
اگر بخشی از قطعه نباید سخت شود — مثلاً ناحیهای که بعداً جوشکاری یا ماشینکاری میشود — آن را هنگام سفارش مشخص کنید تا با ماسککردن، نیتروژندهی انتخابی انجام شود.
مقایسه با کربوراسیون و سختکاری القایی
در کربوراسیون و سختکاری القایی، قطعه پس از گرم شدن کوئنچ میشود و همین سرد شدن سریع منشأ اعوجاج و تغییر ابعاد است. نیتروژندهی پلاسمایی در دمای پایینتر و بدون کوئنچ انجام میشود؛ به همین دلیل برای قطعات دقیق، قالبها و قطعاتی که پس از عملیات نباید ماشینکاری شوند، انتخاب مناسبتری است.
انتخاب نهایی به جنس، ابعاد، عمق سختکاری موردنیاز و شرایط کاری قطعه بستگی دارد؛ کارشناسان پلاسما پژوه پارس پیش از سفارش، بهصورت رایگان در این انتخاب همراه شما هستند.